$20.00
Wir reservieren deinen Warenkorb für 15:00.
Stand: 8. September 2026 – PETG ist das Arbeitstier in der 3D-Druck Werkstatt: deutlich zäher und temperaturfester als PLA, dabei viel gutmütiger als ABS und ASA. Genau deshalb scheitern so viele Drucke: PETG wird wie PLA gedruckt – zu kalt, zu viel Lüfter, zu feuchtes Filament. Das Ergebnis sind Fäden, Pickel, schlechte Layerhaftung und Ecken, die sich vom Bett lösen.
Dieser Setup-Guide führt dich in 30 bis 45 Minuten zu einem sauberen PETG-Profil für deinen Drucker. Unten findest du bewährte Startwerte für Temperatur, Bett, Lüfter, Geschwindigkeit und Retract, dazu Fehlersuche in Tabellenform und wann sich PLA oder ASA statt PETG lohnt.
PETG ist erste Wahl für Funktionsteile im Innen- und geschützten Außenbereich: Halter, Gehäuse, Adapter, Drohnen- und Fahrradteile, Werkstatthelfer, Feuchtraum-Teile. Es ist schlagzäher als Standard-PLA, bis ca. 70–80 °C formstabil und verzieht sich kaum.
Kurz gesagt: PLA zum Lernen und Zeigen, PETG zum Benutzen, ASA für draußen. Wer alle drei beherrscht, deckt 90 % aller Alltagsfälle ab.
Lege im Slicer ein eigenes Profil „PETG – Werkstatt“ an. Diese Werte passen für fast alle 1,75-mm-Drucker mit PEI-, Glas- oder Pertinax-Bett:
Transluzente und glasklare PETG-Typen drucke eher am oberen Ende (236–242 °C), damit die Schichten wirklich verschmelzen und klar bleiben. Metallic-PETG mag es 2–3 °C kühler, sonst wird es stumpf.
Faustregel: Die erste Linie soll geschlossen liegen, aber nicht transparent gequetscht sein. Zu viel Pressung ist bei PETG der häufigste Grund für raue Oberflächen und Düsenablagerungen.
Volle 100 % Lüftung wie bei PLA macht PETG spröde. Wenn die Layer sich mit dem Fingernagel spalten lassen, war es zu kalt oder zu viel Kühlung.
Drucke einen 2-teiligen Stringing-Test. Ziel: feine Härchen statt dicker Fäden. Dünne Härchen sind normal – die flammst du kurz ab oder föhnst sie weg.
PETG zieht über Nacht Feuchtigkeit. Nass erkennst du an Bläschen, Rauschen beim Extrudieren und matter, schaumiger Oberfläche.
Gerade glasklare Typen zeigen Feuchtigkeit sofort: Aus glasklar wird milchig-blind. Trocken gedruckt bleiben Kanten und Vasen transparent.
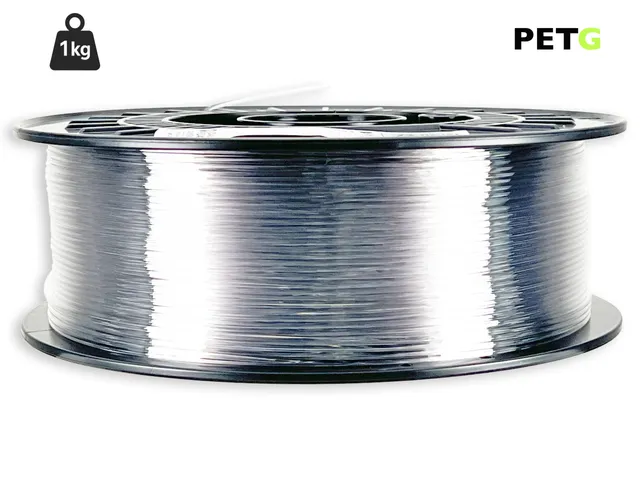
Fürs Einrichten empfehlen wir zwei gegensätzliche, aber lehrreiche Rollen: Ein neutrales DAS FILAMENT PETG Natur 1,75 mm 1 kg – in Deutschland gefertigt, sehr gleichmäßig gewickelt, ideal zum Kalibrieren von Temperatur und Retract. Und dazu das Filamentworld PETG Glasklar 1,75 mm, an dem du Trocknung und Lüftereinstellung sofort siehst: trocken und 235–238 °C = klar, nass oder zu kalt = milchig. Wer einen 2,85-mm-Drucker fährt, greift zur gleichen Rezeptur in groß: etwa DAS FILAMENT PETG Metallic Blau 2,85 mm für robuste Gehäuse – nur 2–3 °C kühler drucken, damit der Metallic-Glanz erhalten bleibt.
| Fehlerbild | Wahrscheinliche Ursache | Sofort-Fix |
|---|---|---|
| Dünne Fäden zwischen Türmen | Düse zu heiß, Retract zu kurz | 5 °C runter, Retract +0,5 mm (Direct) bzw. +1 mm (Bowden) |
| Pickel und Blobs an der Naht | Zu viel Material, Z-Hop zu hoch | Extrusionsmultiplikator 0,97–0,98, Z-Hop auf 0,2 mm |
| Ecken heben sich, Teil löst sich | Bett zu kalt oder fettig, Zugluft | Bett 80–85 °C, PEI entfetten, Brim 5–8 mm |
| Layer lassen sich spalten | Zu kalt, zu viel Lüfter | +5–8 °C Düse, Lüfter auf 30–40 %, 3+ Wände |
| Raue, matte Oberfläche, Knistern | Feuchtes Filament | 60–65 °C 4–6 h trocknen, dann geschlossen lagern |
| Elefantenfuß, erste Lage quillt | Düse zu nah, Bett zu heiß | Z-Offset +0,03–0,05 mm, Bett −5 °C |
Test 1 – Temp-Tower 230–245 °C: Nimm Überhänge, Brücken und kleine Schrift als Maßstab. Die sauberste Stufe mit fester Layerhaftung wird deine Standardtemperatur. Meist sind das 233–238 °C.
Test 2 – Halter oder Haken aus dem Alltag: Drucke danach sofort ein echtes Funktionsteil – etwa einen Werkzeughalter mit 4 Wänden und 30 % Infill. Biege und belaste es. Hält die Layernaht, stimmt dein Profil für den Alltag. Bricht es sauber entlang der Schicht, erhöhe Temperatur oder reduziere Lüfter.
Tipp aus der Werkstatt: Notiere dir Düse, Bett, Lüfter und Retract auf der Spulen-Banderole. PETG von Charge zu Charge schwankt um 3–5 °C – mit Notiz bist du beim Nachkauf in zwei Minuten wieder drin.
Nicht jedes Teil muss PETG sein. Figuren, Architekturmodelle, Lithophane und Display-Stücke gelingen mit PLA schärfer, mit weniger Aufwand und ohne Trockenbox. PLA druckt mit 200–215 °C Düse, 55–60 °C Bett und 80–100 % Lüfter – perfekt für 0,12-mm-Schichten und feine Überhänge.
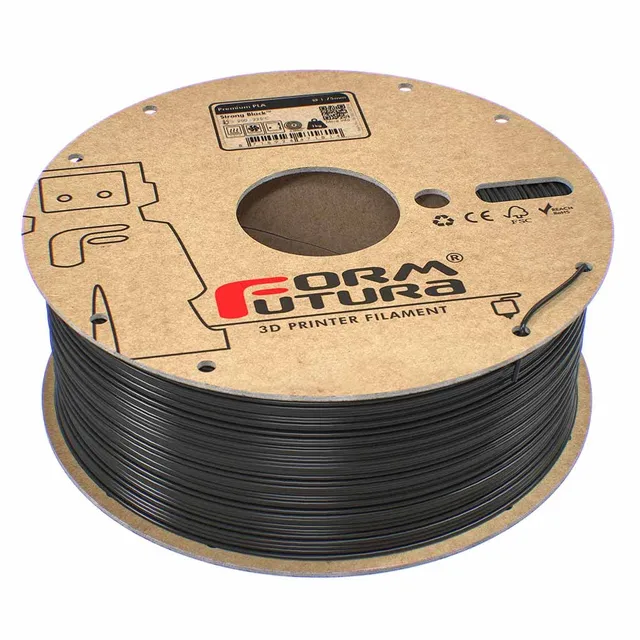
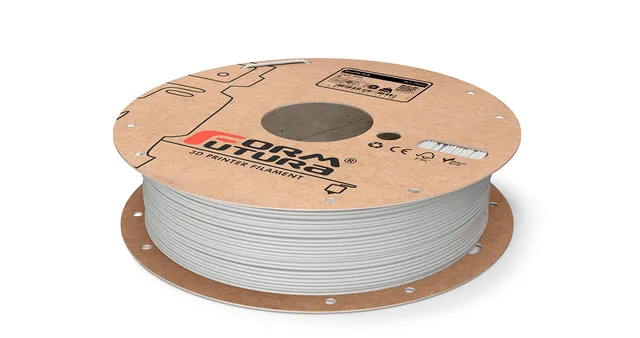
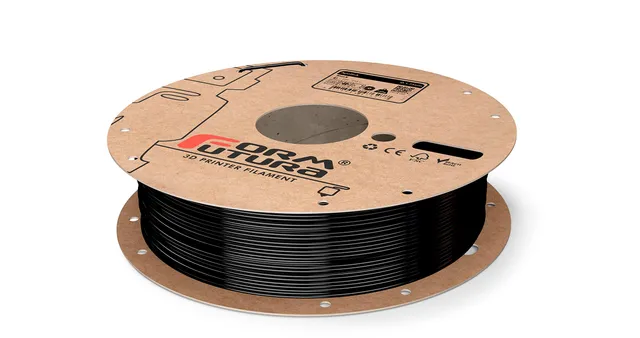
Als Referenz haben sich zwei 1,75-mm-Klassiker bewährt: FormFutura Premium PLA Strong Black für tiefschwarze Gehäuse, Logos und Ersatzteile mit ruhiger Oberfläche – 205–210 °C, 60 °C Bett, 100 % Lüfter ab Schicht 3. Und FormFutura EasyFil PLA Hellgrau als Kalibrier-Filament: extrem verzugsarm, ideal für Erstschicht, E-Steps und Flow-Würfel. Wer beides kann – PLA für Schönheit, PETG für Kraft – stellt den Slicer nur noch um, statt jedes Mal neu zu raten.
PETG hält geschützte Balkon- und Gartenprojekte aus, aber bei Dauer-UV, Hitze im Auto oder Regen über Monate ist ASA die Profi-Stufe. Der Umstieg ist kleiner als gedacht:
Der Lohn: farbstabile, UV-feste Teile, die auch nach einem Sommer nicht ausbleichen oder spröde werden. Für schwarze Outdoor-Gehäuse ist ASA praktisch alternativlos.
Der bewährte Einstieg ist FormFutura ApolloX ASA Schwarz 1,75 mm 750 g: ein verzugsarm formuliertes ASA, das sich deutlich einfacher druckt als Standard-ABS, mit mattem, hochwertigem Finish für Gehäuse, Halter am Fahrrad, Sensorboxen oder Nummernschildhalter. Starte mit 250 °C Düse, 102 °C Bett, 20 % Lüfter – und übernimm Retract und erste Schicht aus deinem PETG-Profil, nur 10–12 °C heißer. So wird aus dem PETG-Setup in einer Stunde ein Outdoor-Setup.
Wenn du so vorgehst, druckst du ab heute Halter, Adapter und Gehäuse, die halten statt zu fädeln – und weißt genau, an welcher Schraube du drehen musst, wenn doch mal was nicht passt. Lege dir jetzt eine trockene, gutmütige PETG-Rolle bereit und richte dein Profil einmal sauber ein. Der nächste Druck sitzt.
Ab 45,00 € ist der Versand kostenlos. Darunter kostet er 8,00 €.
Einfache Rücksendung
SSL-verschlüsselter Checkout
100% echte Produkte
Modulare 3D-Drucker und Filament von Snapmaker, Fiberlogy & Co. mit vergleichender Beratung für passendes Material.
E-Mail: support@3ddruckplus.shop
Adresse: Am Lerchenfeld 27, 22081 Hamburg, Deutschland